SuperNX / Normenreferenz / H7-Toleranztabelle
H7-Toleranztabelle
H7-Bohrungstoleranz nach Nennmaß
| Nennmaß über – bis (mm) | IT7 (µm) | Oberes Abmaß ES (µm) | Unteres Abmaß EI (µm) |
|---|---|---|---|
| ≤ 3 | 10 | +10 | 0 |
| 3 – 6 | 12 | +12 | 0 |
| 6 – 10 | 15 | +15 | 0 |
| 10 – 18 | 18 | +18 | 0 |
| 18 – 30 | 21 | +21 | 0 |
| 30 – 50 | 25 | +25 | 0 |
| 50 – 80 | 30 | +30 | 0 |
| 80 – 120 | 35 | +35 | 0 |
| 120 – 180 | 40 | +40 | 0 |
| 180 – 250 | 46 | +46 | 0 |
| 250 – 315 | 52 | +52 | 0 |
| 315 – 400 | 57 | +57 | 0 |
| 400 – 500 | 63 | +63 | 0 |
Ein Nennmaß gehört in die Zeile, deren ersten Wert es überschreitet und deren zweiten es nicht überschreitet (30 mm liegt in 18 – 30). Nennmaß plus Abmaß ergibt die Grenzmaße: Ø25 H7 ist 25,000 bis 25,021 mm.
Kurze Frage · anonym, ein Klick
Mit welchem CAD-System arbeiten Sie?
Woran arbeiten Sie gerade?
Danke – das hilft uns bei der Entscheidung, welche Tools wir als Nächstes bauen.
Weitere Toleranzklassen: H6, H8, h6, h7, g6, f7, k6, m6, n6, p6, r6, s6
Jede Zelle zeigt oberes / unteres Abmaß in µm. Die Tabellen entstehen aus denselben geprüften ISO-286-Daten wie der Passungsrechner (Englisch). Wellen r und s ändern ihr Abmaß oberhalb von 50 mm innerhalb der groben Nennmaßbereiche und haben deshalb eigene, feiner gestufte Zeilen.
| Nennmaß über – bis (mm) | H6 | H7 | H8 |
|---|---|---|---|
| ≤ 3 | +6 / 0 | +10 / 0 | +14 / 0 |
| 3 – 6 | +8 / 0 | +12 / 0 | +18 / 0 |
| 6 – 10 | +9 / 0 | +15 / 0 | +22 / 0 |
| 10 – 18 | +11 / 0 | +18 / 0 | +27 / 0 |
| 18 – 30 | +13 / 0 | +21 / 0 | +33 / 0 |
| 30 – 50 | +16 / 0 | +25 / 0 | +39 / 0 |
| 50 – 80 | +19 / 0 | +30 / 0 | +46 / 0 |
| 80 – 120 | +22 / 0 | +35 / 0 | +54 / 0 |
| 120 – 180 | +25 / 0 | +40 / 0 | +63 / 0 |
| 180 – 250 | +29 / 0 | +46 / 0 | +72 / 0 |
| 250 – 315 | +32 / 0 | +52 / 0 | +81 / 0 |
| 315 – 400 | +36 / 0 | +57 / 0 | +89 / 0 |
| 400 – 500 | +40 / 0 | +63 / 0 | +97 / 0 |
| Nennmaß über – bis (mm) | h6 | h7 | g6 | f7 |
|---|---|---|---|---|
| ≤ 3 | 0 / −6 | 0 / −10 | −2 / −8 | −6 / −16 |
| 3 – 6 | 0 / −8 | 0 / −12 | −4 / −12 | −10 / −22 |
| 6 – 10 | 0 / −9 | 0 / −15 | −5 / −14 | −13 / −28 |
| 10 – 18 | 0 / −11 | 0 / −18 | −6 / −17 | −16 / −34 |
| 18 – 30 | 0 / −13 | 0 / −21 | −7 / −20 | −20 / −41 |
| 30 – 50 | 0 / −16 | 0 / −25 | −9 / −25 | −25 / −50 |
| 50 – 80 | 0 / −19 | 0 / −30 | −10 / −29 | −30 / −60 |
| 80 – 120 | 0 / −22 | 0 / −35 | −12 / −34 | −36 / −71 |
| 120 – 180 | 0 / −25 | 0 / −40 | −14 / −39 | −43 / −83 |
| 180 – 250 | 0 / −29 | 0 / −46 | −15 / −44 | −50 / −96 |
| 250 – 315 | 0 / −32 | 0 / −52 | −17 / −49 | −56 / −108 |
| 315 – 400 | 0 / −36 | 0 / −57 | −18 / −54 | −62 / −119 |
| 400 – 500 | 0 / −40 | 0 / −63 | −20 / −60 | −68 / −131 |
| Nennmaß über – bis (mm) | k6 | m6 | n6 | p6 |
|---|---|---|---|---|
| ≤ 3 | +6 / 0 | +8 / +2 | +10 / +4 | +12 / +6 |
| 3 – 6 | +9 / +1 | +12 / +4 | +16 / +8 | +20 / +12 |
| 6 – 10 | +10 / +1 | +15 / +6 | +19 / +10 | +24 / +15 |
| 10 – 18 | +12 / +1 | +18 / +7 | +23 / +12 | +29 / +18 |
| 18 – 30 | +15 / +2 | +21 / +8 | +28 / +15 | +35 / +22 |
| 30 – 50 | +18 / +2 | +25 / +9 | +33 / +17 | +42 / +26 |
| 50 – 80 | +21 / +2 | +30 / +11 | +39 / +20 | +51 / +32 |
| 80 – 120 | +25 / +3 | +35 / +13 | +45 / +23 | +59 / +37 |
| 120 – 180 | +28 / +3 | +40 / +15 | +52 / +27 | +68 / +43 |
| 180 – 250 | +33 / +4 | +46 / +17 | +60 / +31 | +79 / +50 |
| 250 – 315 | +36 / +4 | +52 / +20 | +66 / +34 | +88 / +56 |
| 315 – 400 | +40 / +4 | +57 / +21 | +73 / +37 | +98 / +62 |
| 400 – 500 | +45 / +5 | +63 / +23 | +80 / +40 | +108 / +68 |
| Nennmaß über – bis (mm) | r6 | s6 |
|---|---|---|
| ≤ 3 | +16 / +10 | +20 / +14 |
| 3 – 6 | +23 / +15 | +27 / +19 |
| 6 – 10 | +28 / +19 | +32 / +23 |
| 10 – 18 | +34 / +23 | +39 / +28 |
| 18 – 30 | +41 / +28 | +48 / +35 |
| 30 – 50 | +50 / +34 | +59 / +43 |
| 50 – 65 | +60 / +41 | +72 / +53 |
| 65 – 80 | +62 / +43 | +78 / +59 |
| 80 – 100 | +73 / +51 | +93 / +71 |
| 100 – 120 | +76 / +54 | +101 / +79 |
| 120 – 140 | +88 / +63 | +117 / +92 |
| 140 – 160 | +90 / +65 | +125 / +100 |
| 160 – 180 | +93 / +68 | +133 / +108 |
| 180 – 200 | +106 / +77 | +151 / +122 |
| 200 – 225 | +109 / +80 | +159 / +130 |
| 225 – 250 | +113 / +84 | +169 / +140 |
| 250 – 280 | +126 / +94 | +190 / +158 |
| 280 – 315 | +130 / +98 | +202 / +170 |
| 315 – 355 | +144 / +108 | +226 / +190 |
| 355 – 400 | +150 / +114 | +244 / +208 |
| 400 – 450 | +166 / +126 | +272 / +232 |
| 450 – 500 | +172 / +132 | +292 / +252 |
Was H7 bedeutet
Eine Toleranzklasse nach ISO 286 besteht aus einem Buchstaben und einer Zahl. Die Zahl ist der Toleranzgrad (IT-Grad): die Breite des Toleranzfelds, die mit dem Nennmaß wächst (IT7 beträgt 21 µm bei 25 mm und 25 µm bei 40 mm). Der Buchstabe, das Grundabmaß, legt die Lage dieses Felds zum Nennmaß fest. Großbuchstaben gelten für Bohrungen, Kleinbuchstaben für Wellen. H ist das einzige Bohrungsfeld, das genau am Nennmaß beginnt: unteres Abmaß EI = 0, oberes Abmaß ES = +IT7. Deshalb arbeiten die meisten Zeichnungen im System Einheitsbohrung: Standard-Reibahlen sind auf H7 ausgelegt, und die Passung wird über den Buchstaben der Welle eingestellt. Bei der Welle ist es spiegelbildlich: h endet am Nennmaß (es = 0), g und f liegen knapp darunter, k, m, n, p, r und s darüber.
Typische Paarungen mit einer H7-Bohrung: H7/g6 Gleitpassung (immer Spiel, für gleitende und drehende Teile mit Schmierung), H7/h6 enge Spielpassung zum Zentrieren, H7/k6 Übergangspassung (genaue Lage, geringe Fügekraft), H7/p6 leichte Presspassung (Übermaß). H8-Bohrungen mit h7- oder f7-Wellen sind gröber toleriert und günstiger zu fertigen.
Rechenbeispiel: Ø25 H7/h6, H7/g6, H7/k6 und H7/p6
- Bohrung H7: +21 / 0 µm → 25,000 bis 25,021 mm bei jeder Paarung.
- Welle h6: 0 / −13 µm → Spiel 0 bis 34 µm (Spielpassung).
- Welle g6: −7 / −20 µm → Spiel 7 bis 41 µm (Spielpassung).
- Welle k6: +15 / +2 µm → Übergangspassung, von 15 µm Übermaß bis 19 µm Spiel.
- Welle p6: +35 / +22 µm → Übermaß 1 bis 35 µm (Übermaßpassung).
Nächste Schritte: Spiel oder Übermaß für jede Paarung berechnet der ISO-286-Passungsrechner, Fugendruck und Einpresskraft einer Übermaßpassung der Pressverband-Rechner; wie man eine Passung auswählt, erklären ISO 286 fit selection und ISO 286 fits explained (alle auf Englisch). Auf Deutsch gibt es die Normenreferenz mit Passungsrechner und die Seite zu den ISO-2768-Allgemeintoleranzen. SuperNX liest ISO-286-Passungen direkt aus dem NX-PMI, sodass dieselben Werte in Ihre Maßkette einfließen.
Von der einzelnen Passung zur Maßkette
Diese Tabelle liefert die Grenzmaße einer einzelnen Passung. In einer Baugruppe ist das Spiel nur ein Glied einer Maßkette, neben den Fertigungstoleranzen der umliegenden Teile. Am SuperNX-Demoteil, einem ebenen Koppelgetriebe auf einer Grundplatte, hat die X-Position des Grundgelenks (kritisches Merkmal KC15, Vorgabe 15 ±0,10 mm) zwei Beiträge: die Lage der Gelenkbohrung mit IT10, ±0,035 mm, und das Gelenkspiel bei Ø6 H7/g6, ±0,012 mm. H7/g6 bei Ø6 ergibt 0,004 bis 0,024 mm Durchmesserspiel (H7 ist +0/+0,012 mm, g6 ist −0,004/−0,012 mm), der Bolzen kann sich also um bis zu 0,024 / 2 = ±0,012 mm um die Bohrungsmitte verschieben.
Worst Case ergibt ±0,047 mm und RSS ±0,037 mm bei einer Vorgabe von ±0,10 mm: KC15 ist erfüllt. Die Bohrungslage trägt 74 % zum Worst Case bei, das Spiel 26 %. Den größten Hebel hat die Bohrungslage: Ihr Beitrag halbiert senkt den Worst Case von 0,047 auf 0,029 mm, und jedes gefertigte Merkmal ließe sich auf ±0,088 mm aufweiten, ohne die Vorgabe zu verletzen. SuperNX baut diese Maßketten für jedes kritische Merkmal direkt aus dem NX-Modell auf.
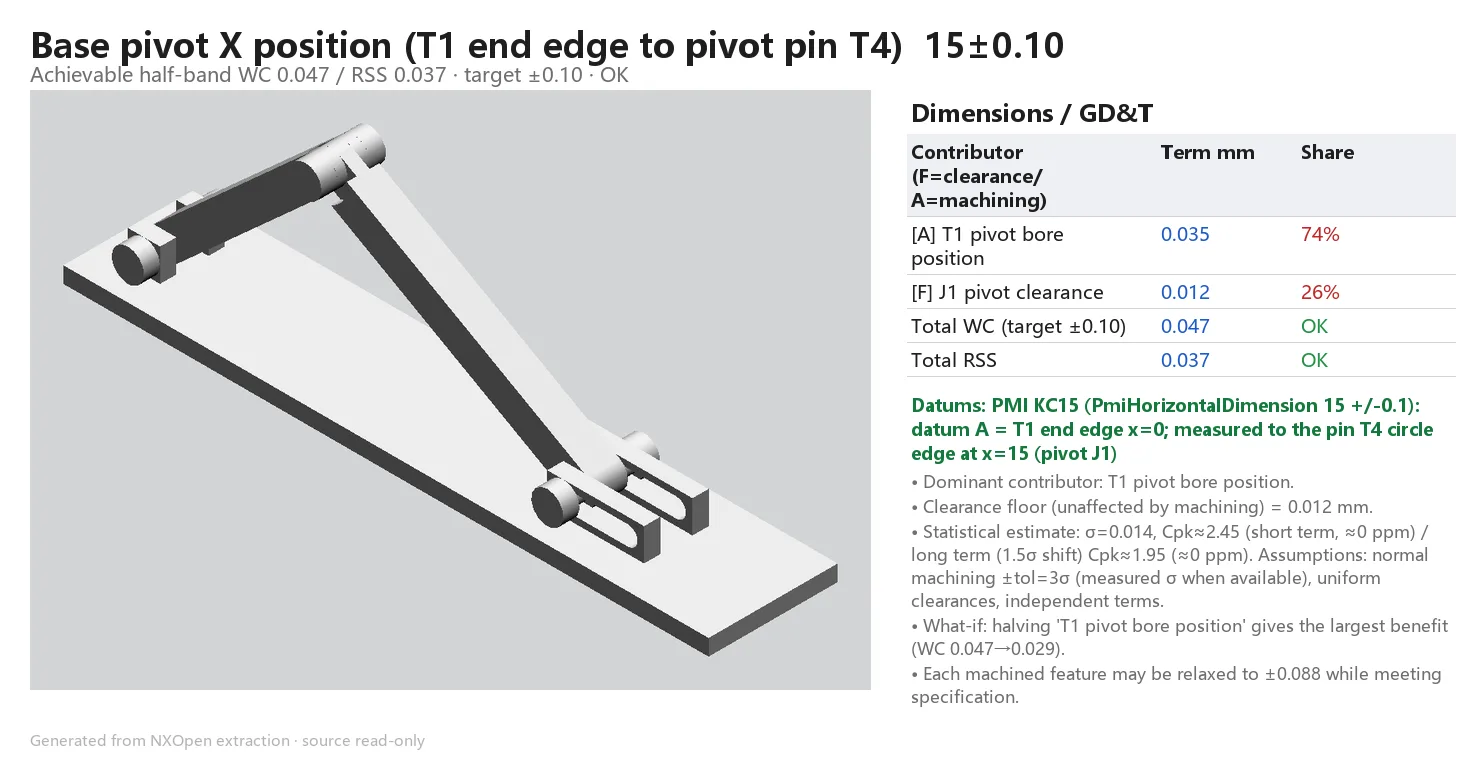
Vollständiges Demo-Ergebnis ansehen (ohne Registrierung, auf Englisch)
Häufige Fragen
Was bedeutet die Toleranz H7?
H7 ist eine Toleranzklasse für Bohrungen nach ISO 286: Das untere Abmaß ist null, das obere Abmaß entspricht dem Toleranzgrad IT7, dessen Wert vom Nennmaß abhängt. Bei einer Bohrung mit 25 mm Nennmaß beträgt IT7 21 µm, H7 bedeutet also 25,000 bis 25,021 mm.
Was ist der Unterschied zwischen H7 und h6?
Der Großbuchstabe H steht für eine Bohrung, der Kleinbuchstabe h für eine Welle. H7 beginnt am Nennmaß und reicht um IT7 nach oben; h6 endet am Nennmaß und reicht um IT6 nach unten. Bei 25 mm ist H7 0 / +21 µm und h6 0 / −13 µm. H7/h6 ergibt daher immer 0 bis 34 µm Spiel: eine Spielpassung zum genauen Zentrieren.
Wie liest man eine H7-Toleranztabelle?
Suchen Sie die Zeile, deren Nennmaßbereich Ihr Maß enthält (über dem unteren Wert bis einschließlich des oberen), und lesen Sie oberes und unteres Abmaß in Mikrometern ab. Zum Nennmaß addiert ergeben sie Höchst- und Mindestmaß. Ein Maß genau auf einer Bereichsgrenze gehört zum kleineren Bereich: 30 mm liegt in 18 – 30.
Welche Welle passt zu einer H7-Bohrung?
g6 für eine Gleitpassung, h6 für eine enge Spielpassung zum Zentrieren, k6 für eine Übergangspassung (genaue Lage, leichtes Fügen) und p6 (oder r6 und s6) für eine Übermaßpassung. Der Passungsrechner zeigt Spiel oder Übermaß für Ihr Nennmaß.
Stammen die Werte aus ISO 286?
Ja. Sie stammen aus den veröffentlichten Tabellen von ISO 286-1 und ISO 286-2 (in Deutschland als DIN EN ISO 286 übernommen) für Nennmaße bis 500 mm, denselben Daten wie im kostenlosen Passungsrechner. Es sind Referenzwerte: Prüfen Sie sie vor der Freigabe von Fertigungszeichnungen anhand der gültigen Normausgabe.